 EN


Under en rutinemessig temperaturøkningstest mislyktes et 2000 A sentralbord fordi hovedsamlingsskinnen nådde 112 K over omgivelsestemperatur - 7 K over grensen. Lederstørrels...
View More +
 +86-180 3625 3000

Samleskinnefabrikasjonsveiledning: Prosesstrinn, materialer og kvalitetskontroll
Klokken 15.00 på årets varmeste ettermiddag reiser et 4000 A sentralbord i et kystanlegg for tredje gang den uken. Designet var forsvarlig og bryteren testet bra. Den virkelige synderen: en boltet skjøt på en hovedstang som ble stanset, etterlatt med en hevet grad, og trukket ned uansett. Graden begravde det meste av kontaktområdet, motstanden krøp oppover, og hver daglig varmesyklus presset leddet nærmere feil.
Denne historien gjentar seg i bransjen fordi samleskinne fabrikasjon — skjæring, stansing, bøying, plettering, isolering og testing — er der en solid elektrisk design enten overlever eller stille faller fra hverandre. Konklusjonen kommer først: materialvalg og skjøtekvalitet bestemmer et samleskinnesystems levetid langt mer enn noe annet som er trykt på navneskiltet. Gjennomgangen nedenfor dekker kjernefabrikasjonstrinnene, kobber-mot-aluminium-beslutningen, hvordan rørformede samleskinner er isolert, testene som faktisk forutsier feltytelse, og hva kjøpere bør verifisere før de signerer en innkjøpsordre.
Hva samleskinnefabrikasjon faktisk dekker
Fabrikasjon konverterer rå ledermateriale - typisk elektrolytisk kobberstang eller ekstrudert aluminiumslegering - til ferdige, klar til å installere strømbærere. Den spenner over tre ganske forskjellige arbeidsflyter:
- Flat-bar fabrikasjon: kutte, stanse, bøye og plettere rektangulær stang for tavler, paneltavler og distribusjonsenheter.
- Rørformet samleskinne fabrikasjon: skjæring av stive aluminium- eller kobberrør i lengde, sveising av endebeslag og skjøter, og montering av stolpeisolatorer og festebraketter - standarden for høyspenttransformatorstasjoner, der rør spenner mellom stålkonstruksjoner.
- Busway montering: huser isolerte ledere inne i et kompakt kabinett for mellom- og lavspenningsdistribusjon, inkludert systemer med høy tetthet for kommersielle og industrielle bygninger.
Trinnene overlapper hverandre, men toleranser, verktøy og feilmodus gjør det ikke. En butikk som viser utmerkede panelstenger er ikke automatisk kvalifisert til å sveise understasjonsrør eller støpe isolasjon under vakuum, og det er grunnen til at hver egenskap fortjener separat gransking når du vurderer leverandører.
Kjernefabrikasjonstrinnene, i rekkefølge
Uavhengig av produkttype følger disiplinerte butikker den samme seks-trinns sekvensen:
- Materialvalg og klargjøring — verifiser legeringskvalitet og temperament mot møllesertifikater, og rett deretter ut og rengjør lager før skjæring begynner.
- Kutting og dimensjonering — skjær, sag eller CNC-kuttet til lengde med firkantede flater; disse ansiktene blir senere en del av leddflaten.
- Stansing og boring — CNC-stansing holder vanligvis hullposisjoner innenfor ±0,1–0,2 mm, og hullplassering bestemmer direkte hvor mye kontaktflate hver bolteforbindelse får.
- Bøyning og forming — den indre bøyeradiusen skal være minst lik stavtykkelsen for kobber; aluminium krever mer generøse radier og oppmerksomhet til kornretningen, eller ytre overflaten sprekker.
- Overflatebehandling — avfett og deoksider, tinn- eller sølvplateskjøtområder, eller påfør full isolasjon på høyspenningsprodukter.
- Inspeksjon og testing — dimensjonskontroller, hullmålere, prøvetaking av platingvedheft og elektrisk testing på isolerte produkter før forsendelse.
Overflatevalg fortjener sin egen beslutning, fordi det handler kostnad mot leddstabilitet:
| Behandling | Hva den leverer | Typisk bruk | Watch-outs |
|---|---|---|---|
| Bare (renset, deoksidert) | Laveste kostnad; er avhengig av høyt klemtrykk | Tørt innendørs koblingsutstyr | Oksidasjon øker leddmotstanden over tid |
| Blikkbelegg | Senker oksidasjon; tilgivende for boltede skjøter | Generell kraftfordeling, fuktige innendørsplasser | Mykere overflate; kontrollere dreiemomentet og unngå overkomprimering |
| Sølvbelegg | Laveste kontaktmotstand; tåler høyere temperaturer | Høystrømsledd, hyppig belastningssykling | Høyere kostnad; riper avslører uedelt metall |
| Støping av epoksyharpiks | Fullt dielektrisk lag; muliggjør kompakte oppsett | 35 kV-klasse rørformede samleskinner | Ugyldig kontroll og herdekvalitet er avgjørende |
Bøying genererer mest etterarbeid i typisk produksjon. En stang bøyd for stramt, eller på tvers av det rullende kornet, kan se feilfri ut og fortsatt bære mikrosprekker som vokser under tiår med termisk sykling. Sett radius- og kornkrav på tegningen, ikke i operatørens minne.
Kobber eller aluminium? Konsekvensene av fremstillingen
Når det gjelder volumledningsevne, vinner kobber: omtrent 100 % IACS mot omtrent 61 % for aluminium. Men kobber er også omtrent 3,3 ganger tettere, og det endrer regnestykket totalt. For å bære den samme strømmen trenger en aluminiumsstang omtrent 1,6 ganger tverrsnittet - men veier fortsatt nesten halvparten så mye og koster mindre per gjennomført ampere.
Elektrisk ledningsevne etter volum (% IACS)
Aluminium leder ~61% så vel som kobber i volum, men veier likevel ~70% mindre - grunnen til at det dominerer rørinstallasjoner med lang spenn.
Vekt forklarer hvorfor stive rørformede samleskinner i transformatorstasjoner nesten alltid er en aluminiumslegering: Hver ekstra kilo på et langt spenn multipliserer til større støtter, fundamenter og installasjonskostnader. Magnesium-aluminium-sammensetninger tilfører styrken som lange utendørs spenn og kortslutningskrefter krever.
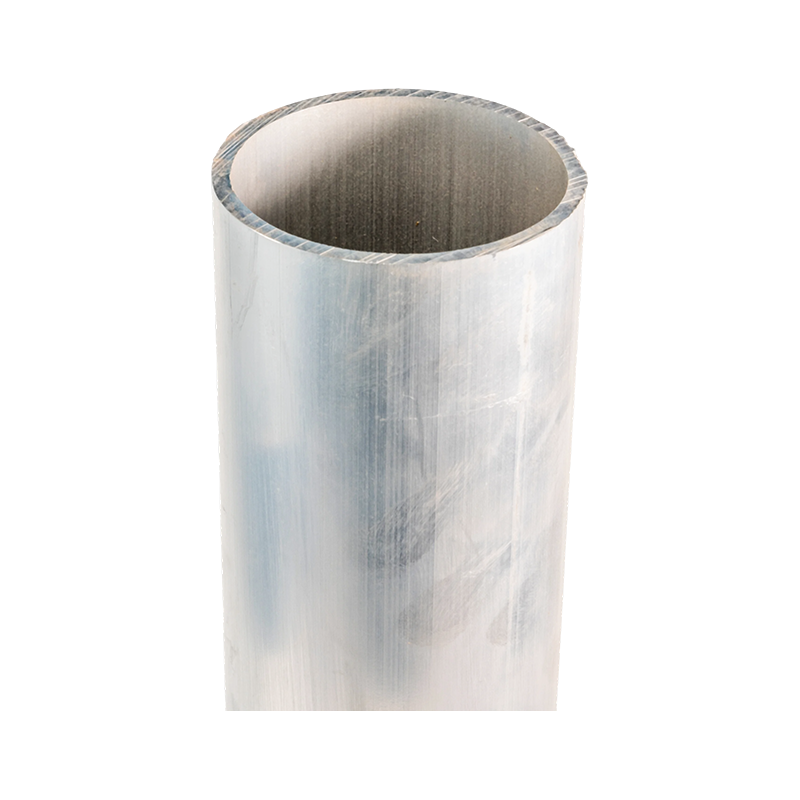 Ultra-høyspent magnesium-aluminiumslegering rørbussstang Tilgjengelig i 6063G, LF21Y, 6R05 og 2A14 legeringer for 220 kV til 1000 kV systemer, kombinerer denne sømløse rørformede lederen den lette vekten og legeringsstyrken som lange utendørs transformatorstasjonsspenn og kortslutningskrefter krever. Se produkt →
Fabrikasjon følger materialet. Aluminium re-oksiderer i løpet av minutter etter rengjøring, så skjøteflatene må deoksideres og monteres umiddelbart. Tilbakespring etter bøying er høyere, bøyningsradier større, og sveising krever prosedyrer som er kvalifisert for den spesifikke legeringen - generiske kobberverksvaner overføres dårlig.
Isolasjon: Hvor rørformede samleskinner får beskyttelse
På mellom- og høyspent rørformede samleskinner er den blanke lederen bare halve produktet. Isolasjonssystemet setter krypeavstander, faseklaringer, delvis utslippsadferd og hvor kompakt installasjonen kan være. Hovedrutene er varmekrympehylser i grunnenden; ekstrudert EPDM eller silikongummi; PTFE for høye temperaturer og kjemisk aggressive miljøer; og epoksyharpiksstøping for høyere spenningsklasser.
Casting er der fabrikasjonsdisiplinen viser seg tydeligst. Under vakuumstøping trekkes luft og flyktige stoffer ut før harpiksen herder, og etterlater ingen tomrom til frøets delvise utslipp. En isolert stang uten den kontrollen kan bestå en fabrikkstandstest og fortsatt eldes for tidlig under drift - en grunn til at 35 kV-klassens produkter rutinemessig screenes med delvis utladningsmåling.
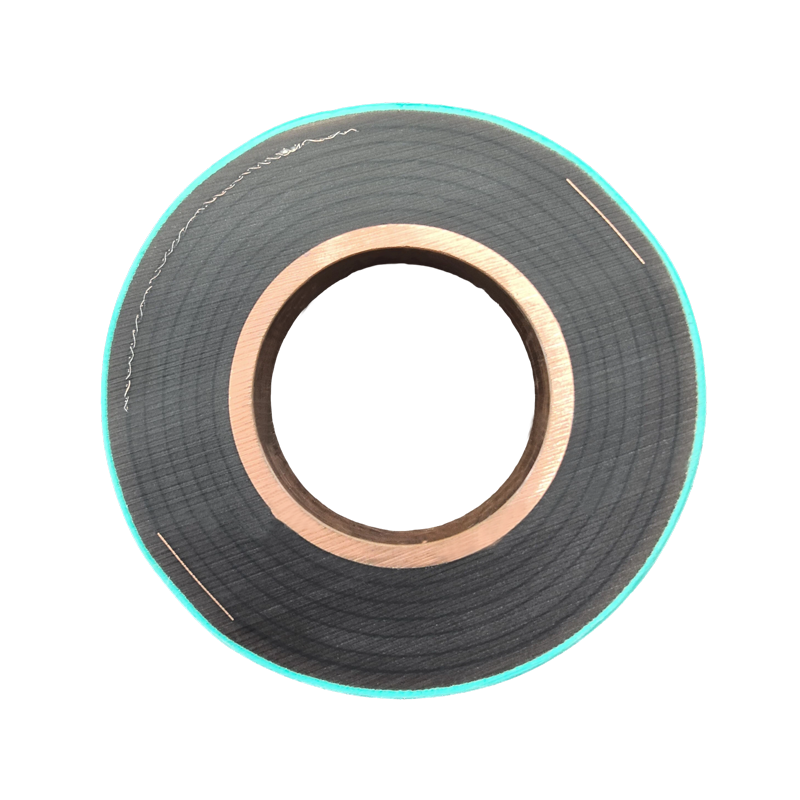 Rørbussstang av epoksyharpiksstøping Vakuumstøpt i en enkelt sømløs støping av oksygenfritt kobber, eliminerer denne flammehemmende 35 kV-klassen isolasjonsgrensesnitt og hulrom, og støtter delvis utladningsskjerming og en levetid på over 30 år. Se produkt →
Kvalitetskontroll som forutsier feltytelse
Tre testfamilier skiller en streng produsent fra en optimistisk:
- Testing av temperaturstigning. I henhold til IEC 61439-1 kjører en enhet med merkestrøm til temperaturen stabiliserer seg, med blanke kobberskinner begrenset til en stigning på 105 K over omgivelsestemperaturen. Fordi oppvarming i resistive ledd skalerer omtrent med kvadratet av strøm, viser selv beskjeden ekstra leddmotstand raskt ved nominell belastning.
- Fuge- og pletteringskontroller. Hullposisjonsmålere, verifisering av dreiemoment og prøvetaking av plettering vedheft fanger opp defektene som senere blir varme punkter.
- Isolasjonstester. Strømfrekvensmotstand pluss måling av delvis utladning, spesielt for støpte og ekstruderte systemer.
Temperaturstigning vs. belastningsstrøm (resistiv modell)
Øk skalaer med kvadratet av strøm: ved 125 % av nominell belastning produserer den samme fellesfysikken omtrent 56 % mer oppvarming.
Vanlige mangler og hvordan butikker fanger dem tidlig
De fleste etterarbeid i samleskinneproduksjon sporer tilbake til en kort liste over tilbakevendende årsaker. Andelene nedenfor er illustrerende snarere enn statistiske, men erfarne produksjonsledere vil gjenkjenne formen på diagrammet:
Typiske drivere for omarbeiding av fabrikasjon (illustrerende)
Grader og skarpe kanter — 30 % Bøyesprekker – 25 % Hullfeiljustering – 20 % Platefeil – 15 % Isolasjonshull – 10 %
- Grader og skarpe kanter etter kutting eller stansing — fikset ved å gjøre avgrading til et obligatorisk, avskrevet trinn i stedet for et valgfritt.
- Sprekker etter bøying — forhindret ved å respektere minimum bøyeradius og bøye seg mot det rullende kornet der utformingen tillater det.
- Forskyvning av hull — kontrollert med CNC-stansing og go/no-go-målere i stedet for manuell layout.
- Plating delaminering — fanget ved adhesjonsprøver på hver batch, ikke bare den første artikkelen.
- Isolasjonshull — eliminert gjennom vakuumstøping og rutinemessig screening av delvis utladning.
Hva kjøpere bør bekrefte før bestilling
Når du vurderer en produsent, bytt ut generiske spørsmål med konkrete:
- Kan de levere fabrikksertifikater som knytter hver batch til en oppgitt legeringskvalitet og temperament?
- Er skjæring, stansing, bøying, sveising og isolering utført internt, eller underleverandør til ukjente tredjeparter?
- For rørformede produkter: hvilke sveiseprosedyrer og skjøtedesign er kvalifisert, og kan de vise testregistreringer?
- For isolerte produkter: utføres støping under vakuum, og kjører de rutinemessige delvis utladningstester?
- Hvilke toleranser vil de forplikte seg til på hullposisjoner, retthet og ferdig lengde - skriftlig?
Isolasjonsvalg hører hjemme i samme samtale. PTFE holder seg stabilt i høye temperaturer og kjemisk aggressive omgivelser der gummisystemer eldes raskere, mens vakuumstøpt epoksy passer høyspenningsklasser og kompakte transformatorstasjoner.
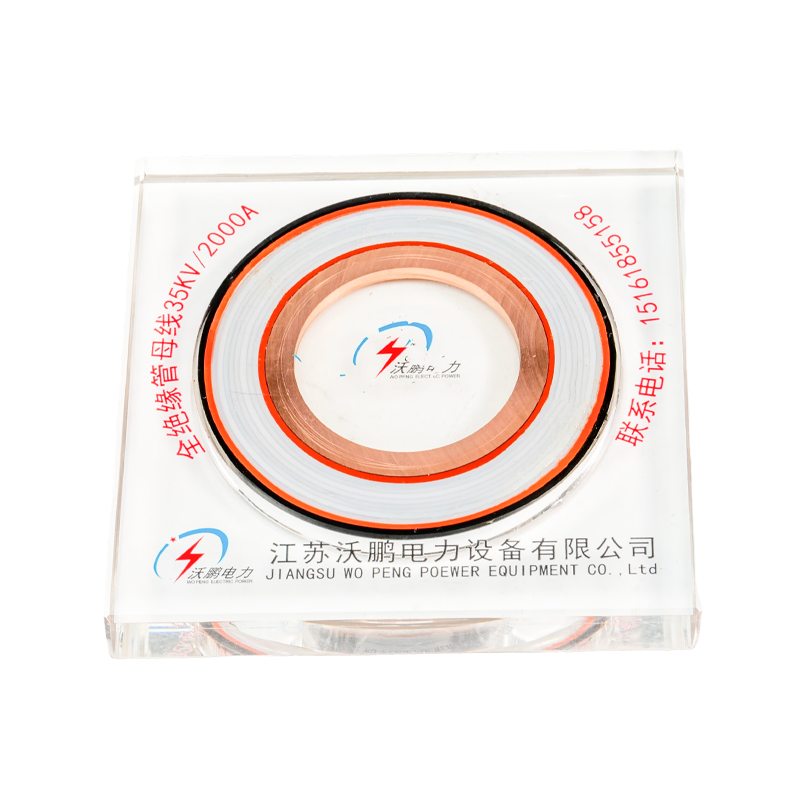 PTFE rørbussstang Med PTFE-filmvikling, flere kapasitive skjermer og et driftsområde på -60°C til 250°C pluss IP68-beskyttelse, passer denne isolerte stangen høytemperatur, kjemisk aggressive og kompakte transformatorstasjonsinstallasjoner. Se produkt →
Valglogikken gjentar seg på tvers av ledertyper. Før du låser spesifikasjoner, er det verdt å lese en dedikert gjennomgang av hvordan velge riktig rørformet samleskinne i aluminiumslegering , og deretter ta en kortliste med krav til produsenten i stedet for omvendt.
Ofte stilte spørsmål
Hvilken toleranse kan en produsent realistisk holde på hullposisjoner?
CNC-stansing holder vanligvis ±0,1–0,2 mm på hullsentre; manuell boring fra påskrevne linjer kan drive mot ±0,5 mm eller dårligere. For boltede skjøter er konsistens på tvers av parringsstenger viktigere enn det absolutte tallet, så spør hvordan butikken fester sammenkoblede deler.
Kan aluminiumsskinner erstatte kobber overalt?
Nei. Aluminium vinner på vekt og pris per ampere i åpne løp og lange spenn, men kobber er fortsatt fornuftig der det er trangt om plass, skjøter er mange, eller den omkringliggende infrastrukturen er kobber. Aluminium-til-kobber-forbindelser trenger bevisst overgangsdesign og maskinvare.
Hvordan er fabrikasjon av rørskinne forskjellig fra flatskinnearbeid?
Rør legger til ekstrudering eller tegning, kvadratisk tilskjæring, sveising av skjøter og endebeslag, og mekanisk design for spennbelastning og kortslutningskrefter. Stolpeisolatorer og festebraketter er en del av systemet, ikke tilbehør boltet på etterpå.
Hva skal et fabrikasjonstilbud inneholde?
Minimum: legering og temperament, dimensjonstoleranser, isolasjonsklasse og prosess, testrapportene som følger med forsendelsen, og emballasje designet for lange stive seksjoner. Hvis en leverandør nøler med å skrive disse skriftlig, behandle det som data. For et rørformet samleskinnesystem tilpasset din spenning, spennvidde og miljø, kan du be om en spesifikasjonsgjennomgang og sammenligne svar side ved side.
Nyheter
-
-
Klokken 15.00 på årets varmeste ettermiddag reiser et 4000 A sentralbord i et kystanlegg for tredje gang den uken. Designet var forsvarlig og bryteren testet bra. Den vir...
View More + -
Spør to kataloger hva en 100 × 10 mm aluminiumsstang kan bære, og du kan få to forskjellige svar - 800 A fra en, 965 A fra en annen. Begge kan være riktige, fordi et diagram ...
View More + -
Ampasitetsspørsmålet er også et temperaturspørsmål En 100 x 10 mm kobberskinne kan se ut som et trygt valg for en 1000 A sentralbord inntil den er installert i e...
View More + -
Samleskinneisolatorer får sjelden oppmerksomhet under rutinemessig drift, før et overslag tar ned en bryterseksjon eller en sprukket støtte lar en samleskinne synke. Isolator...
View More +
Anbefalte produkter


Mobil
KATEGORI
Produkter
Kontakt oss
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Nr. 8, Yanjin Road, Chengxi industripark, Shanyang Town, Baoying County, Yangzhou City, Jiangsu-provinsen, Kina
Opphavsrett © Jiangsu Wopeng Power Technology Co., Ltd.
Alle rettigheter forbeholdt.
 Tilpasset isolert bussstangprodusent
Fabrikk for rørskinnesystem